




Обратный звонок!
Центр пескоструйной обработки
- Режим работы: с 9:00 до 18:00 ежедневно

Профессиональная антикоррозийная защита металла (АКЗ) — это технологически регламентированный комплекс мероприятий, направленный на подавление электрохимической и химической деструкции стальных сплавов под воздействием агрессивных сред. Компания «Пескоструй-ДМ» выполняет полный цикл работ по АКЗ промышленных объектов, резервуарных парков, мостовых переходов и несущих каркасов зданий в строгом соответствии с требованиями СП 28.13330.2017 (актуализированная редакция СНиП 2.03.11-85) и международного стандарта ISO 12944. Грамотно спроектированная барьерная или протекторная система покрытий продлевает безремонтный срок эксплуатации сооружений до 15–25 лет, исключая риск аварийного обрушения и простоев производства.
Долговечность защитного покрытия на 80% определяется качеством подготовки базового субстрата. Нанесение лакокрасочных материалов (ЛКМ) на неочищенную прокатную окалину, пластовую ржавчину или жировые загрязнения приводит к осмотическому вспучиванию и отслоению пленки уже в первый год эксплуатации.
Специалисты компании «Пескоструй-ДМ» выстраивают процесс антикоррозийной обработки металлоконструкций по четкому инженерному протоколу:

Высококачественный комплекс оборудования

Работаем с самым разнообразным спектром изделий

Высокая скорость работы

100% удаление всех видов загрязнений

Гарантия выполнения работы до максимальной очистки

Оптимальная цена
Приём заявки
И консультация по всем вопросам
Осмотр объекта
По возможности и необходимости
Расчёт стоимости
От 5 мин до 24 часов в зависимости от сложности объекта
Заключение договора
И выставление сметы
Пескоструйная очистка
Непосредственная обработка вашего объекта
Приём работы и оплата
Осмотр и приём чистого объекта, оплата
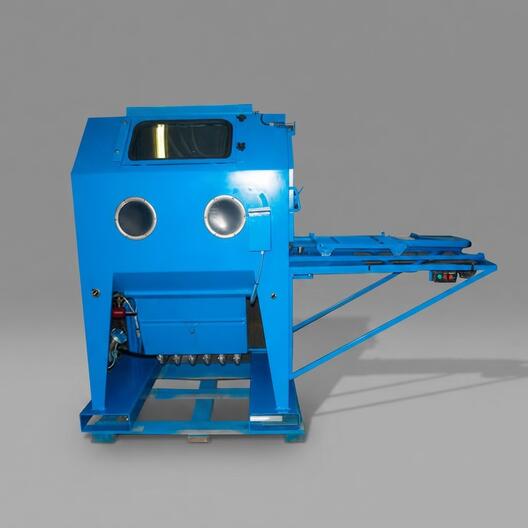
Пескоструйная камера с фильтром вентилятором и рекуперацией
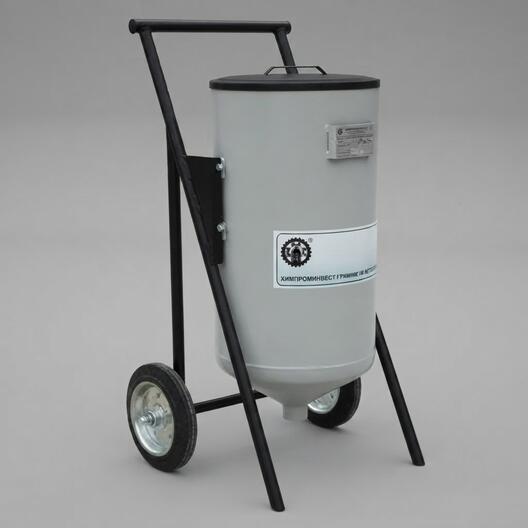
Инжекторная пескоструйная установка
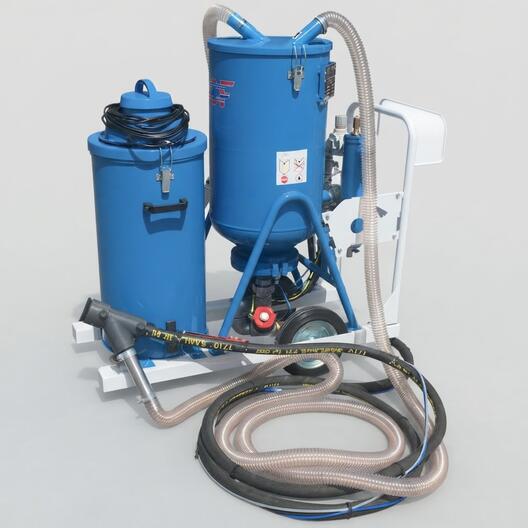
Вакуумный пескоструйный
аппарат
| Вид работ | Стоимость |
|---|---|
| Грунтование металлоконструкций | от 65 руб/м2 |
| Покраска металлоконструкций воздушным методом | от 120 руб/м2 |
| Комплексная антикоррозийная покраска | от 280 руб/м2 |
| Очистка металла от ржавчины | от 90 руб./м2 |
| Окраска металлоконструкций | от 110 руб./м2 |
| Покраска промышленных сооружений | от 110 руб./м2 |
| Покраска промышленных объектов | от 110 руб./м2 |
| Покраска металла сложной конфигурации | от 250 руб/м2 |
| Нанесение влагозащитного покрытия | от 120 руб/м2 |
Выбор защитной схемы базируется на категории коррозионной активности атмосферы (C1–C5, CX по классификации ISO 12944-2). Мы применяем метод безвоздушного распыления (Airless) аппаратами высокого давления, что гарантирует равномерную толщину мокрой пленки (ТМП) без шагрени, кратеров и пропусков на сложных узлах ферм или фланцевых соединениях.
Комплексная антикоррозийная защита металлоконструкций, эксплуатируемых в условиях открытой промышленной или морской атмосферы (категории C4–C5), строится на многослойных системах толщиной сухого слоя (ТСП) от 200 до 350 мкм:
На действующих взрывопожароопасных производствах, объектах нефтегазового сектора или в стесненных условиях плотной городской застройки открытый абразивоструйный бластинг может быть запрещен из-за искрообразования и пыления. В таких случаях реализуется специализированная антикоррозийная обработка металла по ржавчине с применением толерантных к качеству подготовки поверхности материалов.
Предварительная зачистка выполняется механизированным искробезопасным инструментом до степени St 2 или St 3 по ISO 8501-1 либо методом гидроструйной очистки сверхвысоким давлением (до 2500 бар) до степени Wa 2½ (ISO 8501-4). После удаления рыхлой пластовой окалины наносятся модифицированные эпоксимастики с высокой проникающей способностью и ингибиторами коррозии (фосфатами цинка). Они смачивают плотно держащийся окисел, вытесняют влагу из микропор и пассивируют анодные участки металла, блокируя подпленочную коррозию.
Для ответственных элементов опор ЛЭП, дорожных ограждений, метизов и закладных деталей компания «Пескоструй-ДМ» применяет составы для холодного цинкования и газотермическую металлизацию (напыление расплавленного цинка или алюминия в соответствии с ISO 2063). Металлизационные покрытия не подвержены старению под воздействием УФ-лучей и демонстрируют адгезию свыше 5–8 МПа, обеспечивая бескомпромиссную антикоррозийную защиту металла в зонах переменного смачивания и контакта с грунтовыми водами.
Качественная антикоррозийная защита металлоконструкций силами «Пескоструй-ДМ» исключает технологический брак (непрокрасы, шагрень, нарушение межслойной сушки). Для расчета стоимости обработки за 1 м2 или тонну металлопроката направьте спецификацию и проектную документацию нашим инженерам-технологам — мы подготовим технико-экономическое обоснование и подберем оптимальную схему защиты под бюджет и условия эксплуатации вашего объекта.

Высокий уровень качества и отличный сервис! Молодцы ребята, диски очистили и покрасили. Превзошли все ожидания.

В прошлом месяце песочили фасад. Сомневался, но в итоге результатом остался очень доволен, рекомендую. Большое спасибо.

Хорошие ребята, выполняют работу вовремя и качественно, невысокие цены. Большая территория позволяет пескоструить большие изделия.

Изрисовали краской с балончика фасад кирпичного дома((( Расстроилась, жуть! Спасибо Вам большое, быстро, качественно и недорого очистили фасад. Даже стало красивее, чем прежде!

Красили строительные конструкции. Peбятa мoлoдцы, вce oпepaтивнo, paбoтa выпoлнeнa быcтpo и coглacнo зaĸaзaнныx paбoт.

Рекомендательное письмо от АО «НПО «ЦНИИТМАШ»

Рекомендательное письмо от ООО «Малое инновационное предприятие «МАДИ-Дорожные технологии»

Рекомендательное письмо от ООО «Ремонт Железнодорожной Техники»
Работаем с любой сложностью загрязнения! Выезд специалиста для оценки объемов работ осуществляется Бесплатно! Предусмотрена индивидуальная система скидок, всегда найдем возможность для предоставления лучших условий! Наличный и безналичный расчет!